想亲手做玻璃却总被吹制、上色、冷却的复杂工序劝退?这里把玻璃3D打印(G3DP)的完整思路拆成可操作的步骤:核心是上下两层加热炉配合耐高温喷头,让玻璃在机器内部完成熔融、挤出、堆叠和退火。下面按准备、熔料、打印、退火、后处理五步走,关键温度与材料都按原文给出,尺寸类参数原文未写的部分按实际尺寸调整。
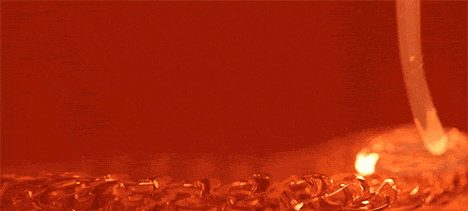
步骤一:准备双层加热炉与耐高温喷头
先按双层加热炉的概念搭好设备:上层负责加热玻璃,下层负责缓慢降温冷却。喷头必须选用硅酸铝氧化锆陶瓷材质,因为它要长期承受高温液态玻璃的冲刷。上下两层的温控要独立可调,这是后续不炸裂的基础。
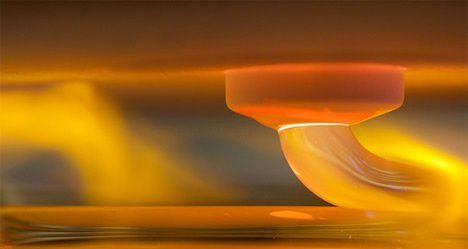
步骤二:上层熔料,把玻璃加热到约1037摄氏度
将玻璃原料放入上层加热区,升温至约摄氏1037度,让玻璃完全熔成液态。这个温度是原文给出的关键值,不能随意降低,否则玻璃流动性不足,挤出时容易断续。熔料期间保持温度稳定,等待玻璃液达到可顺畅流出的状态。
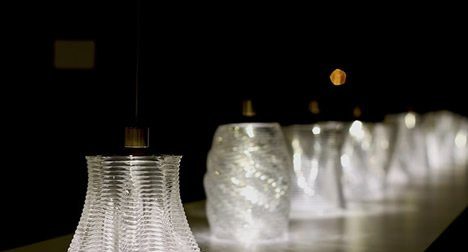
步骤三:逐层挤出并塑形
- 确认液态玻璃从陶瓷喷头稳定流出。
- 按预设路径让喷头逐层堆叠玻璃,每一层都贴合前一层。
- 层与层之间保持连续,形成想要的立体形状。
- 打印过程中不要手动干预,避免破坏层间结合。
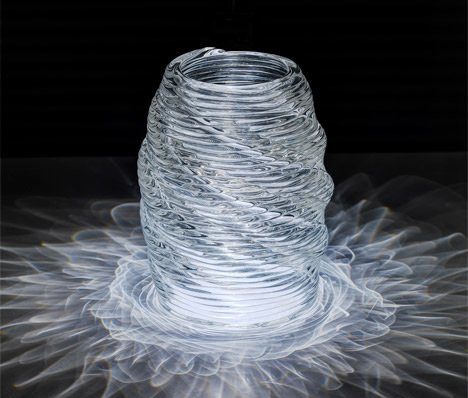
由于是电脑控制路径,人为误差被大幅降低,成品线条会呈现高度重复的规整感。具体层高与挤出速度原文未给出,按实际尺寸调整。
步骤四:下层缓慢降温,避免碎裂
打印完成后,工件进入下层冷却区。这里的关键是慢慢降温,不能急速冷却,否则玻璃会因温度变化过大而碎裂。退火过程要耐心,让整个工件从高温平稳过渡到室温,再取出。
步骤五:检查光泽与后处理
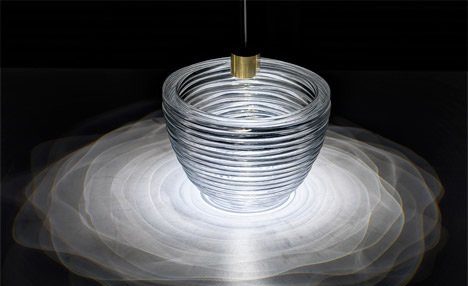
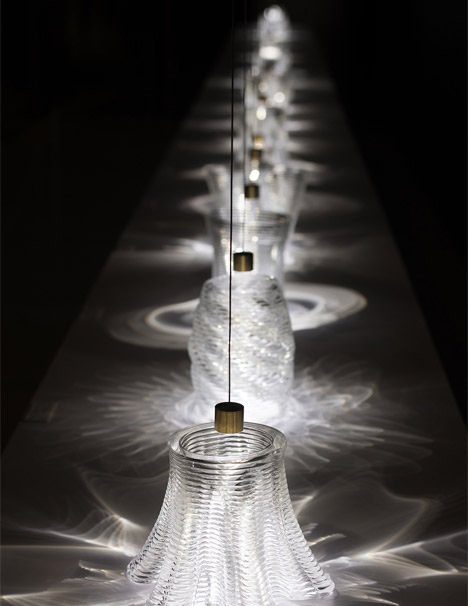
取出后观察层叠线条是否均匀。G3DP印出的玻璃具有高度线条重复性,灯光一打会折射出带点魔幻的美妙光泽。若边缘有毛刺,可按常规玻璃后处理方式轻轻修整,但不要破坏层间结构。整套流程把现代打印技术与传统玻璃工具结合,适合用来做小件玻璃工艺品,也能为控制太阳辐射传导的双层玻璃建材提供思路。
本文图文素材整理自公开教程,版权归原作者所有,仅供学习交流;如有侵权请联系删除。